
 中文简体
অনুশীলনে কন্ট্রোল ভালভ লিকেজ বলতে কী বোঝায়
কন্ট্রোল ভালভ লিকেজ ক্লাসগুলি ডেটা শীটের নীচে একটি ছোট নোটের মতো দেখায়, তবে তারা একটি পরিমাপযোগ্য গ্রহণযোগ্যতার শর্ত নির্ধারণ করে: একটি ভালভ সম্পূর্ণরূপে বন্ধ হয়ে গেলে কতটা তরল তার মধ্য দিয়ে যেতে পারে। সবচেয়ে ব্যাপকভাবে উল্লেখ করা স্ট্যান্ডার্ড, ANSI/FCI 70-2, সিট লিকেজকে ছয়টি শ্রেণীতে বিভক্ত করে, একটি অ-পরীক্ষিত ডিজাইনের অবস্থা থেকে বুদ্বুদ-আঁটসাঁট শাটঅফ পর্যন্ত। IEC 60534-4 একই যুক্তি অনুসরণ করে, তাই আন্তর্জাতিক প্রকল্পগুলিতে পরিভাষাটি সামঞ্জস্যপূর্ণ থাকে। যদি ভুল শ্রেণী নির্দিষ্ট করা হয়, ফলাফল হয় একটি অতিরিক্ত মূল্যের ভালভ, একটি প্রক্রিয়া যা আসনের মাধ্যমে পণ্য হারায়, অথবা একটি ভালভ যা তার কারখানার গ্রহণযোগ্যতা পরীক্ষায় ব্যর্থ হয়। তাই প্রতিটি ফুটো ক্লাস প্রক্রিয়া চাপ, তরল বৈশিষ্ট্য, এবং একটি ক্রয় আদেশ স্থাপন করার আগে বন্ধ শুল্ক বিরুদ্ধে পরীক্ষা করা উচিত.
ANSI/FCI 70-2 লিকেজ ক্লাস I থেকে VI
FCI 70-2 কন্ট্রোল ভালভের জন্য ছয়টি সিট লিকেজ ক্লাস সংজ্ঞায়িত করে। নীচের সারণীতে তাদের সারসংক্ষেপ করা হয়েছে সবচেয়ে শিথিল থেকে কঠোর কর্মক্ষমতা স্তর পর্যন্ত। দ্বিতীয় থেকে চতুর্থ শ্রেণির জন্য, অনুমোদিত ফুটোকে রেট করা ভালভের ক্ষমতার শতাংশ হিসাবে প্রকাশ করা হয়, যা সেই প্রবাহ যা রেট ট্র্যাভেল এবং রেফারেন্স প্রেসার ড্রপের সময় ভালভের মধ্য দিয়ে যায়। রেট করা ক্ষমতা ভালভের প্রবাহ সহগের উপর ভিত্তি করে, তাই টেবিলটিকে সঠিকভাবে ব্যাখ্যা করার জন্য আপনাকে কীভাবে গণনা করতে হবে এবং ভালভ সিভি প্রয়োগ করতে হবে তা জানতে হবে।
| ক্লাস | অনুমোদিত ফুটো | আসন নির্মাণ | সাধারণ পরিষেবা |
|---|---|---|---|
| I | কোন ফুটো পরীক্ষা প্রয়োজন | ধাতু থেকে ধাতু | কাঠামোগত অখণ্ডতা, কোন বন্ধ গ্যারান্টি |
| ২ | রেট করা ভালভ ক্ষমতার 0.5% | ধাতু থেকে ধাতু | মাঝারি বন্ধ সহ সাধারণ শিল্প পরিষেবা |
| ২I | রেট করা ভালভ ক্ষমতার 0.1% | ধাতু থেকে ধাতু | নরম অংশ ছাড়া উন্নত ধাতু আসনবিন্যাস |
| IV | রেট করা ভালভ ক্ষমতার 0.01% | ধাতু থেকে ধাতু | স্ট্যান্ডার্ড ধাতু-বসা নিয়ন্ত্রণ ভালভ শুল্ক |
| V | 5 × 10 -4 mL/মিনিট প্রতি ইঞ্চি পোর্ট ব্যাস প্রতি psi ডিফারেনশিয়াল | ধাতু, lapped বা ঘনিষ্ঠভাবে লাগানো | উচ্চ চাপ গ্যাস এবং সমালোচনামূলক প্রক্রিয়া |
| VI | পোর্ট আকারের উপর নির্ভর করে 0.15 থেকে 6.6 মিলি/মিনিট | নরম আসন (PTFE, EPDM, PEEK) | গ্যাস এবং পরিষ্কার তরলগুলির জন্য বুদ্বুদ-আঁটসাঁট শাটঅফ |
ক্লাস V ইচ্ছাকৃতভাবে ক্ষমতা ভিত্তিক ক্লাসের চেয়ে কঠোর। এর সীমা ডিফারেনশিয়াল চাপের প্রতি ইঞ্চি পোর্ট ব্যাস প্রতি ইঞ্চি একটি নির্দিষ্ট আয়তনের হার, ক্ষমতার শতাংশ নয়। বন্দর ব্যাস অনুযায়ী সীমা সেট সহ, ক্লাস VI সরাসরি ভলিউম দ্বারাও রেট করা হয়।
পরিষেবাতে প্রতিটি ফুটো ক্লাসের অর্থ কী
মেটাল-সিটেড ক্লাস: II থেকে V
ক্লাস II হল ধাতু-বসা ভালভের জন্য সাধারণ শিল্প মান। এটি একটি ব্যবহারিক গ্যারান্টি দেয় যে ভালভটি বন্ধ হয়ে যায়, তবে এটি শক্তভাবে বন্ধ হয় না। ক্লাস III আরও ভাল পৃষ্ঠের ফিনিস এবং শক্ত ফিটিং অংশগুলির দ্বারা আসনের উন্নতি করে, যখন চতুর্থ শ্রেণি হল মেটাল-সিটেড কন্ট্রোল ভালভের জন্য ওয়ার্কহরস স্পেসিফিকেশন। ল্যাপড সিট এবং সাবধানে সারিবদ্ধকরণের সাথে, চতুর্থ শ্রেণী কোন দৃশ্যমান ফুটো ছাড়াই ফ্যাক্টরি পরীক্ষায় উত্তীর্ণ হতে পারে, তবে পরিষেবাতে এটি একটি ছোট ছিদ্রের অনুমতি দেয় যা অবশ্যই গ্রহণ করা উচিত। ক্লাস V ব্যবহার করা হয় যখন তরল একটি মূল্যবান গ্যাস, একটি বিপজ্জনক গ্যাস, অথবা যখন উচ্চ ডিফারেনশিয়াল চাপ থাকা সত্ত্বেও সিটের ফুটো কমানো আবশ্যক। সেই অবস্থায় ক্লাস V ভালভ রাখার জন্য সূক্ষ্মতা গ্রাইন্ডিং, স্থিতিশীল পাইপিং লোড এবং ধাতব সিলিং পৃষ্ঠগুলিকে সংকুচিত করার জন্য যথেষ্ট থ্রাস্ট সহ একটি শক্তিশালী অ্যাকচুয়েটর প্রয়োজন।
নরম-সিটেড ক্লাস: বাবল-টাইট শাটঅফ
ক্লাস VI হল বুদবুদ-আঁট ক্লাস। এটি একটি নরম বসার উপাদান যেমন PTFE, EPDM, FKM, বা PEEK দিয়ে অর্জন করা হয়, যা ক্লোজিং ফোর্সের অধীনে সামান্য বিকৃত হয় এবং আসনের অনিয়ম পূরণ করে। যেহেতু উপাদানটি ধাতব কাউন্টারফেসের তুলনায় নরম, ভালভটি ফুটো স্তরে পৌঁছাতে পারে যা ধাতব থেকে ধাতু আসনগুলি ব্যাপক ল্যাপিং ছাড়া পৌঁছাতে পারে না। ষষ্ঠ শ্রেণি গ্যাস বিচ্ছিন্নতা, পরিষ্কার জল এবং প্রক্রিয়া ব্যবস্থায় সাধারণ যেখানে তরল যথেষ্ট পরিষ্কার থাকে যাতে আসনের ক্ষয় এড়ানো যায়।
জল, এইচভিএসি বা অগ্নি-সুরক্ষা অ্যাপ্লিকেশনের জন্য যেখানে মাঝারি চাপে শক্তভাবে বন্ধ করা প্রয়োজন, একটি নরম-সিলযুক্ত ওয়েফার প্রজাপতি ভালভ একটি EPDM আসন সহ ক্লাস ষষ্ঠ পারফরম্যান্সের জন্য একটি সরাসরি এবং অর্থনৈতিক পথ। যখন তরল ক্ষয়কারী হয়, ক PTFE-বসা স্টেইনলেস স্টীল ফ্ল্যাঞ্জ বল ভালভ একটি lapped ধাতু থেকে ধাতু জোড়া উপর নির্ভর না করে একই বুদ্বুদ-আঁটসাঁট বন্ধ প্রদান করে।
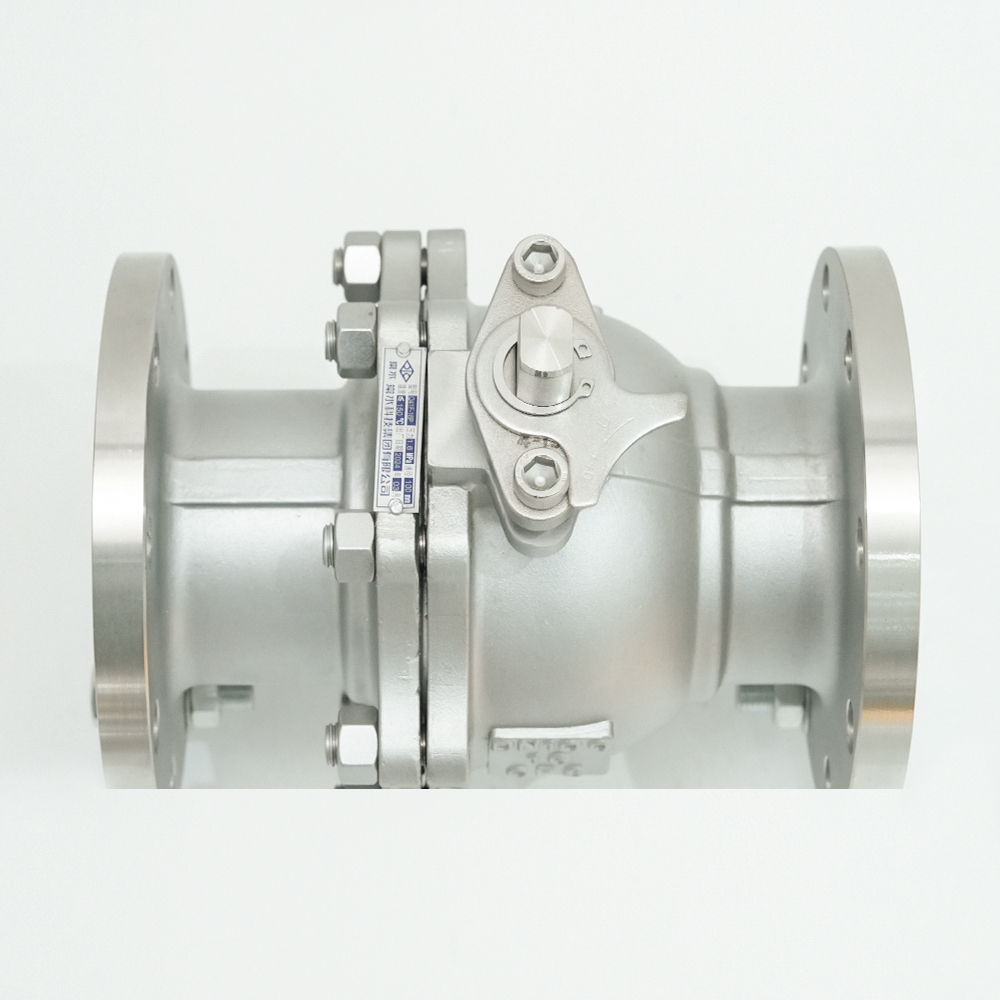 স্টেইনলেস স্টিল ফ্ল্যাঞ্জ বল ভালভ Q41F-16P সরবরাহকারী, OEM/ODM কোম্পানি - চাংশু চাংশুই হল চীনের কাস্টম স্টেইনলেস স্টীল ফ্ল্যাঞ্জ বল ভালভ Q41F-16P সরবরাহকারী এবং OEM/ODM স্টেইনলেস স্টীল ফ্ল্যাঞ্জ বল ভালভ Q41F-16P কম... পণ্য দেখুন →
 নমনীয় আয়রন হ্যান্ডেল ওয়েফার বাটারফ্লাই ভালভ D71X-16Q সরবরাহকারী, OEM/ODM কোম্পানি - চাংশুই হল চীনের কাস্টম নমনীয় আয়রন হ্যান্ডেল ওয়েফার বাটারফ্লাই ভালভ D71X-16Q সরবরাহকারী এবং OEM/ODM হ্যান্ডেল ওয়েফার বাটারফ্লাই ভালভ D71X-16Q... পণ্য দেখুন →
কারখানায় লিকেজ টেস্টিং কীভাবে কাজ করে
ফাঁস ক্লাস শুধুমাত্র অর্থবহ যদি পরীক্ষার শর্ত সংজ্ঞায়িত করা হয়। FCI 70-2 এবং IEC 60534-4 প্রতিটি শ্রেণীর জন্য পরীক্ষার মাধ্যম, পরীক্ষার চাপ, তাপমাত্রার পরিসীমা এবং অনুমতিযোগ্য ফুটো নির্দিষ্ট করে। স্বাভাবিক কারখানা পদ্ধতি নীচের ক্রম অনুসরণ করে:
- ভালভটিকে সম্পূর্ণরূপে বন্ধ অবস্থায় রাখুন এবং পরীক্ষার মাধ্যমটিকে আপস্ট্রিম দিকে সংযুক্ত করুন।
- নির্দিষ্ট চাপ ডিফারেনশিয়াল প্রয়োগ করুন এবং চাপকে স্থিতিশীল করার অনুমতি দিন।
- নরম আসন বা ধাতব সিলিং পৃষ্ঠগুলি পরিমাপের আগে একটি স্থিতিশীল তাপমাত্রায় পৌঁছাতে দিন।
- নির্দিষ্ট পরীক্ষার সময়কাল ধরে ফুটো প্রবাহ সংগ্রহ করুন, অথবা ষষ্ঠ শ্রেণীর জন্য বুদবুদ গণনা করুন।
- প্রথম শ্রেণীর জন্য, ফুটো পরিমাপ করা হয় না; প্রয়োজনীয়তা স্ট্রাকচারাল ডিজাইনের মধ্যে সীমাবদ্ধ।
পানি বা কেরোসিন তরল পরীক্ষার জন্য সাধারণ, যখন বায়ু বা নাইট্রোজেন গ্যাস পরীক্ষার জন্য সাধারণ। গ্যাস পরীক্ষা সাধারণত জল পরীক্ষার তুলনায় উচ্চ পরিমাপিত ফুটো তৈরি করে কারণ গ্যাসের সান্দ্রতা কম, তাই একটি ভালভ যা জলের সাথে যায় তা এখনও গ্যাসের সাথে ব্যর্থ হতে পারে। তাই ক্লাস VI সাধারণত বায়ু বা নাইট্রোজেন দিয়ে পরীক্ষা করা হয় এবং বুদবুদ গণনা দ্বারা মূল্যায়ন করা হয়।
কিভাবে ডান ফুটো ক্লাস চয়ন করুন
একটি ফাঁস ক্লাস নির্বাচন সর্বোচ্চ নম্বর বাছাই সম্পর্কে নয়. সঠিক শ্রেণী নির্ভর করে ভালভটি কী পরিচালনা করবে এবং আপনি কী ব্যর্থতার খরচ গ্রহণ করতে প্রস্তুত। প্রধান নির্বাচন কারণ হল:
- ডিফারেনশিয়াল প্রেসার। উচ্চ চাপ একই আসন জ্যামিতির জন্য ফুটো বাড়ায়, তাই একটি কঠোর শ্রেণীকে আরও অ্যাকচুয়েটর থ্রাস্টের সাথে যুক্ত করতে হবে।
- তাপমাত্রা। নরম-সিট উপকরণগুলি উচ্চ তাপমাত্রায় তাদের সিল করার ক্ষমতা হারায়, তাই গরম বাষ্প বা তাপ তেল পরিষেবার জন্য সাধারণত ধাতু-বসা 4 বা V ডিজাইনের প্রয়োজন হয়।
- তরল অবস্থা। নোংরা তরল, স্কেলিং, বা গহ্বর দ্রুত একটি নরম আসন ক্ষতি করবে; চতুর্থ শ্রেণি প্রায়ই এই ধরনের পরিষেবাগুলির জন্য আরও স্থিতিশীল।
- নিরাপত্তা এবং নির্গমন. দাহ্য, বিষাক্ত বা গন্ধযুক্ত তরল সর্বনিম্ন ব্যবহারিক ছিদ্রের দাবি করে, যা নরম-বসা ডিজাইনের জন্য ষষ্ঠ শ্রেণী বা ধাতব-সিটেড ডিজাইনের জন্য ক্লাস V।
- রক্ষণাবেক্ষণযোগ্যতা। একটি নরম আসন একটি রুটিন ওভারহোলে প্রতিস্থাপন করা যেতে পারে, যখন একটি ধাতব সীট মাটিতে এবং ল্যাপ করা প্রয়োজন হতে পারে, ডাউনটাইম যোগ করে।
একটি নতুন জল বা প্রক্রিয়া পদ্ধতিতে বুদ্বুদ-আঁটসাঁট বন্ধের জন্য, প্রজাপতি ভালভ এবং বল ভালভ উভয়ই ষষ্ঠ শ্রেণিতে পৌঁছাতে পারে, তবে তাদের প্রবাহ, টর্ক এবং ইনস্টলেশনের প্রয়োজনীয়তা আলাদা। দুটি শৈলী মধ্যে নির্বাচন করার আগে, এটি সাহায্য করে প্রজাপতি ভালভ এবং বল ভালভ তুলনা পাইপিং লেআউট এবং অ্যাকচুয়েটর টর্কের সাথে ভালভ শৈলীর সাথে মেলে।
শরীরের উপাদান চাপ ক্ষমতা ব্যবহারিক ফুটো পরীক্ষা সীমিত, তাই প্রস্তুতকারকের ঢালাই ইস্পাত ভালভ চাপ-তাপমাত্রা রেটিং লিকেজ ক্লাসের সাথে একসাথে পর্যালোচনা করা উচিত। কাগজে একটি টাইট ক্লাস সাহায্য করে না যদি শরীর বা ছাঁটা অপারেটিং চাপ পরিসীমা পরিচালনা করতে না পারে।
সংগ্রহ এবং গ্রহণ: চূড়ান্ত চেক
একটি সংগ্রহের স্পেসিফিকেশনে, পরীক্ষার মাধ্যম, পরীক্ষার চাপ, পরীক্ষার সময়কাল এবং গ্রহণযোগ্যতার মানদণ্ডের সাথে লিকেজ ক্লাস লিখুন। পরীক্ষার শর্ত ছাড়া একটি ক্লাস লেবেল শুধুমাত্র একটি নকশা অভিপ্রায়. ফ্যাক্টরি টেস্ট রিপোর্টের প্রয়োজন এবং নিশ্চিত করুন যে অ্যাকচুয়েটর, স্টেম এবং সিট ইনস্টলেশনের আগে সামঞ্জস্যপূর্ণ। যদি প্রকৃত অপারেটিং চাপ পরীক্ষার চাপের চেয়ে বেশি হয়, তবে পরিষেবাতে লিকেজও বেশি হবে এবং ক্লাসটি ধরে নাও থাকতে পারে। রক্ষণাবেক্ষণের সময় একই কঠোরতা বজায় রাখুন: আসন প্রতিস্থাপন করুন, ক্ষতিগ্রস্থ পৃষ্ঠগুলি হালকাভাবে ল্যাপ করুন, বা ফুটো শুরু হলে নরম আসন পরিবর্তন করুন এবং একই পরীক্ষা পদ্ধতিতে মেরামত করা ভালভকে যাচাই করুন। একটি ভালভ যা তার উল্লিখিত ফুটো শ্রেণী পূরণ করে একটি রক্ষণাবেক্ষণযোগ্য, অনুমানযোগ্য উপাদান; যেটি লুকানো অপারেটিং খরচ হয়ে যায় না।