
 中文简体
একটি স্টিম ড্রামে একটি একক আন্ডারসাইজড স্প্রিং লোডেড সেফটি রিলিফ ভালভ একটি সম্পূর্ণ পাওয়ার প্লান্টকে অফলাইনে বাধ্য করতে পারে। সেই একটি ডিভাইস, একটি ব্রিফকেসের চেয়ে বড় নয়, পুরো অতিরিক্ত চাপ সুরক্ষার বোঝা বহন করে। তবুও বেশিরভাগ প্রকিউরমেন্ট ইঞ্জিনিয়াররা তাদের নির্বাচন সময়ের 10% এরও কম সময় ত্রাণ ভালভের উপরই ব্যয় করে - যতক্ষণ না একটি বিপর্যয়কর ব্যর্থতা এটিকে পুরো সময়ের সংকটে পরিণত করে। এই নির্দেশিকাটি সিদ্ধান্তের প্রক্রিয়াটিকে পাঁচটি কার্যকরী ধাপে বিভক্ত করে: অপারেটিং নীতি বোঝা, ভালভের প্রকারের তুলনা করা, ASME এবং API প্রয়োজনীয়তাগুলি ডিকোড করা, তরল প্রক্রিয়াকরণের জন্য উপাদানের মিল করা এবং মালিকানার মোট খরচ পরিমাপ করা৷
কিভাবে বসন্ত লোড নিরাপত্তা রিলিফ ভালভ কাজ করে
একটি স্প্রিং লোডেড সেফটি রিলিফ ভালভ একটি সংকুচিত হেলিকাল স্প্রিংকে ভারসাম্য রাখে একটি ডিস্কে কাজ করা প্রক্রিয়া চাপের বিরুদ্ধে। বসন্ত প্রিলোড খোলার পয়েন্ট সেট করে। যখন সিস্টেমের চাপ সেই সেট চাপকে ছাড়িয়ে যায়, তখন ডিস্কটি উত্তোলন করে এবং ভালভটি নিঃসৃত হয়। সম্পর্ক সোজা: F_spring = P_set × A_disc , যেখানে A_disc হল খাঁড়ি চাপের সংস্পর্শে আসা ডিস্কের কার্যকরী এলাকা। একবার ডিস্কটি উঠলে, একটি বৃহত্তর এলাকা—প্রায়ই সম্পূর্ণ ডিস্কের মুখ—প্রবাহিত তরলের সংস্পর্শে আসে, যা সংকোচনযোগ্য তরলগুলির জন্য সুরক্ষা ভালভগুলিতে একটি দ্রুত পপ-ওপেন বৈশিষ্ট্য তৈরি করে।
অনুক্রম একটি অনুমানযোগ্য চক্র অনুসরণ করে। চাপ সেট পয়েন্ট অতিক্রম করার সাথে সাথে, ডিস্কটি ফাটতে শুরু করে। একটি গ্যাস বা বাষ্প পরিষেবায়, উন্মুক্ত অঞ্চলের আকস্মিক বৃদ্ধি ডিস্কটিকে সেট পয়েন্টের উপরে 3-5% এর মধ্যে সম্পূর্ণরূপে উন্মুক্ত করে দেয়। তরল পরিষেবা ভালভ, তবে, আরও ধীরে ধীরে খোলার ব্যবহার করে কারণ তরলটি সংকোচনযোগ্য নয় এবং হঠাৎ পূর্ণ উত্তোলন ধ্বংসাত্মক জলের হাতুড়ির কারণ হতে পারে। অত্যধিক চাপের ঘটনা কমে যাওয়ার পর, সিস্টেমের চাপ ব্লোডাউন লেভেলের নিচে নেমে গেলে ভালভ পুনরায় স্থির হয়—সাধারণত সংকোচনযোগ্য তরলগুলির জন্য নির্ধারিত চাপের থেকে 2-7% কম এবং তরলগুলির জন্য 10-20%।
দুটি অভ্যন্তরীণ জ্যামিতি কর্মক্ষমতা নিয়ন্ত্রণ করে: প্রচলিত এবং সুষম বেলো। প্রচলিত ভালভের পুরো ডিস্কের এলাকা খাঁড়ি চাপের সংস্পর্শে থাকে, যা তাদের স্রাবের দিকে ব্যাকপ্রেশারের প্রতি সংবেদনশীল করে তোলে। ব্যালেন্সড বেলোর ডিজাইনগুলি ব্যাকপ্রেশার থেকে ডিস্ককে বিচ্ছিন্ন করার জন্য একটি বেলোর উপাদান ব্যবহার করে, যখন রিলিফ আউটলেট একটি সাধারণ ফ্লেয়ার হেডার বা একটি বন্ধ ব্লোডাউন সিস্টেমের সাথে সংযুক্ত হয়। অভ্যন্তরীণ স্প্রিং মডিউল অদলবদল করার মাধ্যমে অনেক স্প্রিং লোডেড সেফটি রিলিফ ভালভকে প্রচলিত থেকে বেলোতে রূপান্তর করা যেতে পারে - ব্রাউনফিল্ড অ্যাপ্লিকেশনগুলিতে একটি ব্যয়-দক্ষ আপগ্রেড পথ।
স্প্রিং লোডেড বনাম পাইলট অপারেটেড বনাম বেলোস ভালভ: একটি পাশাপাশি তুলনা
তিনটি ত্রাণ ভালভ প্রযুক্তি বাজারে আধিপত্য বিস্তার করে, এবং প্রতিটি বিভিন্ন সীমাবদ্ধতার অধীনে এক্সেল করে। স্প্রিং লোডেড ডিজাইনগুলি সবচেয়ে সাধারণ রয়ে গেছে কারণ এগুলি কোনও বাহ্যিক শক্তির উত্স ছাড়াই সম্পূর্ণ খোলার ব্যবস্থা করে এবং একটি বেলো দিয়ে সজ্জিত হলে উন্নত ব্যাকপ্রেশার সহ্য করে। পাইলট চালিত ভালভ, বিপরীতে, আপস্ট্রিম চাপ বোঝার জন্য একটি ছোট পাইলট ভালভ এবং প্রধান ভালভ খোলার জন্য সরাসরি সিস্টেম মিডিয়া ব্যবহার করে। এটি একটি শক্ত ব্লোডাউন প্রদান করে—প্রায়শই 2%—এবং সেট পয়েন্ট পর্যন্ত প্রায় সম্পূর্ণ ক্ষমতা বজায় রাখে। ট্রেড-অফ হল জটিলতা: একটি পাইলট ভালভ একটি ছোট ফিল্টার, একটি সেন্সিং লাইন এবং আরও সম্ভাব্য ফুটো পথ যোগ করে।
বেলোর ভালভ, স্প্রিং বা পাইলট কনফিগারেশনে ব্যবহার করা হোক না কেন, বসন্তকে রক্ষা করতে এবং প্রক্রিয়া তরল থেকে গাইড করতে একটি ধাতব বা ইলাস্টোমেরিক বেলো যুক্ত করুন। এটি ক্ষয়কারী পরিষেবাগুলিতে অ-আলোচনাযোগ্য যেখানে বসন্তের পণ্য দূষণ অবিলম্বে সেট পয়েন্ট প্রবাহের কারণ হবে। নীচে, একটি প্রত্যক্ষ তুলনা একটি সাধারণ 2-ইঞ্চি ছিদ্র, 150-পাউন্ড শ্রেণীর বাষ্প প্রয়োগের মূল পরামিতিগুলিকে সাজায়:
| প্যারামিটার | বসন্ত লোড (প্রচলিত) | স্প্রিং লোডেড (বেলো) | পাইলট পরিচালিত |
|---|---|---|---|
| Blowdown পরিসীমা | 5-7% | 5-7% | 2-3% |
| ব্যাকপ্রেশার সীমা (সেটের %) | 10% | ৫০% | ৭০% |
| ডিসচার্জ সহগ Kd | 0.975 | 0.975 | 0.975 |
| 90% সেট চাপে ফুটো | শূন্য (ধাতু আসন) | শূন্য (ধাতু আসন) | শূন্য (নরম বা ধাতব আসন) |
| ন্যূনতম ইনলেট চাপ ক্ষতি | 3% | 3% | 1% |
| আপেক্ষিক ইনস্টল খরচ | 1.0× (বেসলাইন) | 1.4× | 2.2× |
স্থিতিশীল ব্যাকপ্রেশার সহ বাষ্প এবং পরিষ্কার গ্যাস পরিষেবাগুলির জন্য, স্প্রিং লোডেড বেলো ভালভ কর্মক্ষমতা এবং খরচের সর্বোত্তম ভারসাম্য সরবরাহ করে। তরল পরিষেবা বা অ্যাপ্লিকেশনগুলিতে খুব কম রিসিট চাপের প্রয়োজন, একটি পাইলট চালিত ভালভ প্রিমিয়ামের মূল্য। প্রচলিত স্প্রিং লোডেড সেফটি রিলিফ ভালভ হল স্বতন্ত্র ভেন্ট স্ট্যাক এবং অ-ক্ষয়কারী তরল যেখানে ব্যাকপ্রেশার সেট চাপের 10% এর নিচে থাকে। নমনীয় লোহা বসন্ত লোড ত্রাণ ভালভ জল, নন-স্পন্দনকারী তরল এবং নিম্ন-চাপের বাষ্পের জন্য এই প্রোফাইলটি পূরণ করুন, বেলোর অতিরিক্ত খরচ ছাড়াই শক্তিশালী সুরক্ষা প্রদান করে।
ASME বিভাগ I বনাম বিভাগ VIII: স্প্রিং লোডেড ভালভের জন্য আলাদা কী
ASME সার্টিফিকেশন একটি একক পাসপোর্ট নয়—এটি দুটি সমান্তরাল পাথে বিভক্ত হয় যেখানে উল্লেখযোগ্যভাবে ভিন্ন প্রয়োজন রয়েছে। বিভাগ I বয়লার কভার করে; সেকশন VIII চাপের জাহাজ নিয়ন্ত্রণ করে। সেট চাপ সহনশীলতা, ব্লোডাউন অ্যাকসেপ্টেন্স উইন্ডো এবং ভালভকে যে ধরনের ক্যাপাসিটি সার্টিফিকেশন বহন করতে হবে তার মধ্যে পার্থক্য সবচেয়ে গুরুত্বপূর্ণ। একটি বয়লার হেডারের জন্য একটি বিভাগ VIII ভালভ বেছে নেওয়ার ফলে মডেল নম্বর সঠিক দেখা গেলেও একটি অ-সম্মতিমূলক ইনস্টলেশন হতে পারে।
| প্রয়োজনীয়তা | ASME বিভাগ I (বয়লার) | ASME সেকশন VIII (চাপ ভেসেল) |
|---|---|---|
| চাপ সহনশীলতা সেট করুন | ±1% (বা ±15 psi, যেটি বড়) | ±3% (বা ≤70 psig এর জন্য ±2 psi) |
| Blowdown গ্রহণযোগ্যতা ব্যান্ড | 2-4 psi (বা 2-4%, নিয়ন্ত্রণের উপর নির্ভর করে) | বিশেষভাবে বাধ্যতামূলক নয়; সাধারণত 5-10% |
| ক্ষমতা সার্টিফিকেশন | UG-131 প্রতি ফুল-লিফ্ট ফ্লো পরীক্ষা, ASME- মনোনীত পর্যবেক্ষকের সাক্ষী হতে হবে | লাইসেন্সপ্রাপ্ত প্রকৌশলীর অফিস (OLE) ক্ষমতা পরীক্ষা গ্রহণ করা হয়; নিম্ন প্রশাসনিক ওভারহেড |
| প্রতি জাহাজে ভালভ জনসংখ্যা | সর্বনিম্ন এক ভালভ; একাধিক ভালভ অনুমোদিত শুধুমাত্র যদি সম্মিলিত ক্ষমতা চাহিদা পূরণ করে | একাধিক ভালভ অনুমোদিত; MAWP এর 105% পর্যন্ত স্তব্ধ সেট চাপ অনুমোদিত |
| উপাদান সীমাবদ্ধতা | 406°F এর উপরে নিরুৎসাহিত ব্রোঞ্জ ট্রিম সহ কার্বন ইস্পাত সংস্থাগুলি; সুপারহিটার আউটলেটের জন্য ঢালাই লোহা নিষিদ্ধ | বিস্তৃত উপাদান বিকল্প; ঢালাই লোহা ক্লাস 125 এবং 250 রেটিং পর্যন্ত অনুমোদিত |
একটি স্প্রিং লোডেড সেফটি রিলিফ ভালভ যেটি সেকশন I দিয়ে স্ট্যাম্প করা হয়েছে সেটি অবশ্যই বয়লারের অগ্রভাগের দুই ফুটের মধ্যে কোনো ইন্টারভেনিং আইসোলেশন ভালভ ছাড়াই ইনস্টল করতে হবে। সেকশন VIII ভালভগুলি ডাউনস্ট্রিমের আরও দূরে স্থাপন করা যেতে পারে, তবে একটি সাধারণ ভুল হল একটি ডাউনস্ট্রিম বিভাজক জাহাজে একটি বিভাগ I ভালভ ইনস্টল করা। অসামঞ্জস্য বিচার বিভাগীয় পরিদর্শনের সময় একটি লঙ্ঘন ট্রিগার করে, প্রায়শই একটি জরুরি ভালভ প্রতিস্থাপনের প্রয়োজন হয়। ঠিক সীমারেখায় অপারেটিং সিস্টেমগুলির জন্য-যেমন একটি জেলা গরম করার প্ল্যান্টে একটি বড় গরম জলের সঞ্চয়স্থান ট্যাঙ্ক-অনেক প্রকৌশলী অতিরিক্ত নিরাপত্তা মার্জিনের জন্য বিভাগ I সার্টিফিকেশনে ডিফল্ট করেন, এমনকি কঠোরভাবে প্রয়োজন না হলেও।
উপাদান নির্বাচন নির্দেশিকা: কার্বন ইস্পাত, স্টেইনলেস স্টীল, এবং PTFE- রেখাযুক্ত ভালভ
একটি স্প্রিং লোডেড সেফটি রিলিফ ভালভের বডি এবং ট্রিম উপাদান নির্ধারণ করে যে এটি ক্ষয়কারী পণ্যের প্রথম ব্যাচ থেকে বেঁচে থাকে নাকি কয়েক সপ্তাহের মধ্যে নীরবে ব্যর্থ হয়। তিনটি উপাদান গ্রুপ শিল্প অ্যাপ্লিকেশনের 90% কভার করে: কার্বন ইস্পাত (ASTM A216 WCB), স্টেইনলেস স্টীল (ASTM A351 CF8M), এবং PTFE- রেখাযুক্ত নমনীয় লোহা। সিদ্ধান্তটি তাপমাত্রা, ক্ষয়ের হার এবং প্রক্রিয়া তরল একটি ছোট লোহার দূষণ সহ্য করতে পারে কিনা তার উপর নির্ভর করে।
| পরিষেবার মাধ্যম | কার্বন ইস্পাত (WCB) | স্টেইনলেস স্টীল CF8M (316L সমতুল্য) | PTFE- রেখাযুক্ত নমনীয় আয়রন |
|---|---|---|---|
| 200°C সম্পৃক্ত বাষ্প | হ্যাঁ; 20 বছরের জীবন যদি ঘনীভূত pH >7 | হ্যাঁ; ক্লোরাইড উপস্থিত না হওয়া পর্যন্ত কোন অতিরিক্ত সুবিধা নেই | না; সর্বোচ্চ পরিষেবা তাপমাত্রা 150 ডিগ্রি সেলসিয়াস |
| 25 ডিগ্রি সেলসিয়াসে 30% হাইড্রোক্লোরিক অ্যাসিড | না; জারা হার>5 মিমি/বছর | প্রস্তাবিত নয়; স্থির অ্যাসিড মধ্যে pitting | হ্যাঁ; শূন্য ধাতব যোগাযোগ |
| শুকনো নাইট্রোজেন, 300 psig, পরিবেষ্টিত | হ্যাঁ; কোন জারা উদ্বেগ | হ্যাঁ; ওভার-স্পেক, উচ্চ খরচ | প্রয়োজন নেই |
| সোডিয়াম হাইড্রক্সাইড 20% 80°C তাপমাত্রায় | হ্যাঁ; অবশিষ্ট চাপ থাকলে 50°C এর উপরে স্ট্রেস জারা ক্র্যাকিং সম্ভব | হ্যাঁ; চমৎকার প্রতিরোধ | হ্যাঁ; কিন্তু তাপমাত্রায় NaOH পারমিয়েশন রেট যাচাই করুন |
| 90 ডিগ্রি সেলসিয়াসে ডিওনাইজড জল | হ্যাঁ; লোহা পিকআপ ইলেকট্রনিক্সের জন্য অগ্রহণযোগ্য হতে পারে | হ্যাঁ; অতি-বিশুদ্ধ সিস্টেমের জন্য পছন্দ | হ্যাঁ; উপযুক্ত কিন্তু কম চাপ প্রয়োগের জন্য সীমাবদ্ধ |
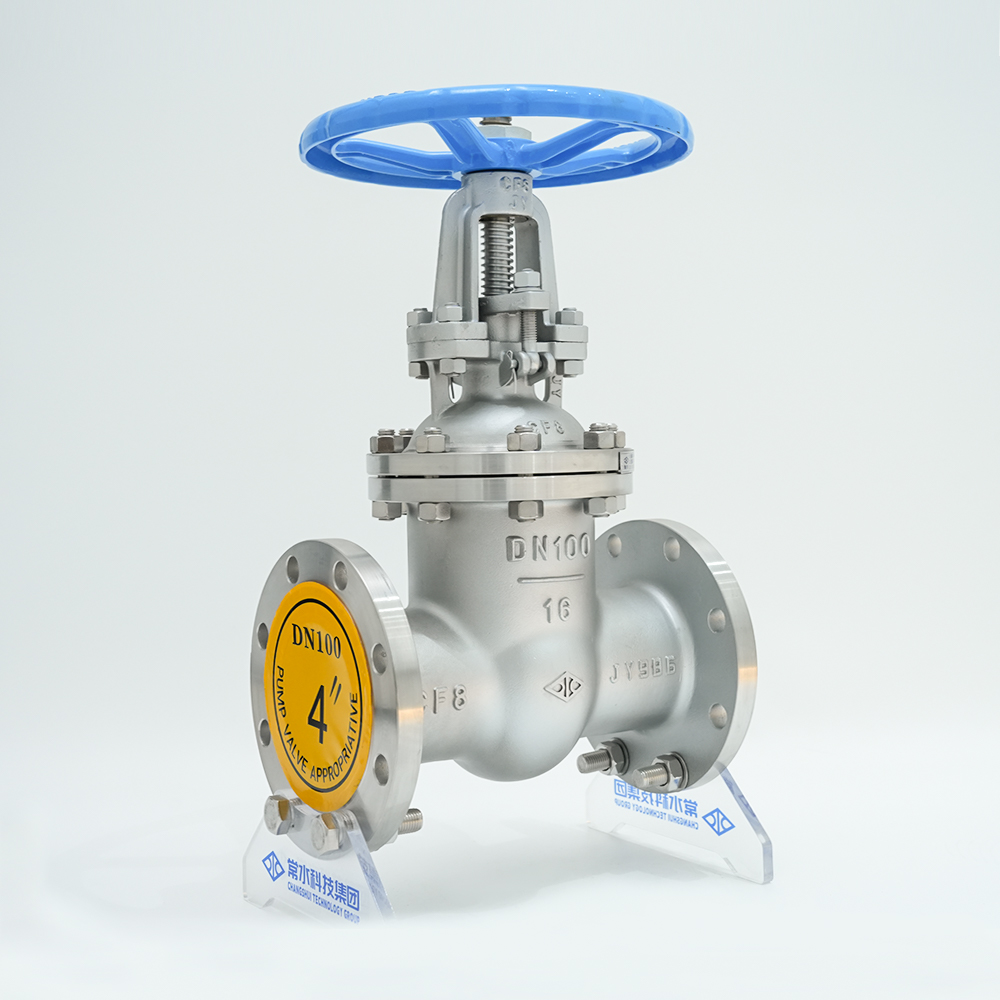
কার্বন ইস্পাত মাঝারি তাপমাত্রায় বাষ্প, বায়ু এবং নিরপেক্ষ তরলগুলির জন্য ডিফল্ট পছন্দ হিসাবে রয়ে গেছে। ইনস্টল করা পাউন্ড প্রতি এর খরচ সর্বনিম্ন, এবং খুচরা যন্ত্রাংশ সর্বজনীনভাবে উপলব্ধ। স্টেইনলেস স্টীল বাধ্যতামূলক করা হয় যখনই প্রক্রিয়াটি লোহার দূষণ সহ্য করতে পারে না বা যখন 50 পিপিএম-এর উপরে ক্লোরাইড থাকে। PTFE- রেখাযুক্ত ভালভ, যেমন নমনীয় লোহার গেট ভালভ সম্পূর্ণ ফ্লুরোপলিমার আস্তরণের সাথে, ধাতুর এক্সপোজার সম্পূর্ণভাবে দূর করুন কিন্তু তাপমাত্রা এবং চাপের জন্য কম করা প্রয়োজন - সাধারণত 150 ডিগ্রি সেলসিয়াসে ঠান্ডা কাজের চাপের 10%। আক্রমণাত্মক অ্যাসিড বা মিশ্র-রাসায়নিক বর্জ্য প্রবাহের জন্য, রেখাযুক্ত বিকল্পটি প্রায়ই ত্রৈমাসিক ভালভ প্রতিস্থাপন এড়িয়ে ছয় মাসের মধ্যে ফেরত দেয়।
ইনস্টলেশনের সর্বোত্তম অনুশীলন: এড়ানোর জন্য 5টি গুরুতর ভুল
এমনকি সেরা-ক্যালিব্রেটেড স্প্রিং লোডেড সেফটি রিলিফ ভালভ ভুলভাবে ইনস্টল করা হলে খারাপ কাজ করে। বছরের পর বছর ধরে প্ল্যান্টের অডিট পাঁচটি পুনরাবৃত্ত ত্রুটি প্রকাশ করে যা ত্রাণ ক্ষমতাকে আপস করে বা পরিধানকে ত্বরান্বিত করে।
- অ-উল্লম্ব অভিযোজন। একটি স্প্রিং লোড করা নিরাপত্তা ত্রাণ ভালভ সত্য উল্লম্বের 2 ডিগ্রির মধ্যে মাউন্ট করা আবশ্যক। 3 ডিগ্রির বেশি কিছু ডিস্কটিকে গাইডের সাথে আবদ্ধ করে, খুলতে দেরি করে এবং ব্লোডাউন বাড়ায়। একটি ইন্টিগ্রেটেড স্পিরিট লেভেল সহ একটি মাউন্টিং বন্ধনী ইনস্টল করুন বা ফ্ল্যাঞ্জ বোল্টগুলি টর্ক করার আগে একটি লেজার অ্যালাইনমেন্ট টুল ব্যবহার করুন।
- ডিসচার্জ পাইপিং ব্যাকপ্রেশার সেট চাপের 10% এর বেশি। একটি প্রচলিত ভালভে, ব্যাকপ্রেশার সরাসরি ডিস্কের ক্লোজিং ফোর্সে যোগ করে, প্রকৃত সেট পয়েন্ট বাড়ায়। যদি ডিসচার্জ হেডারটি একটি ফ্লেয়ার সিস্টেমের সাথে সংযুক্ত থাকে যা ব্লোডাউনের সময় 15 psig এ চলে, 100 psig এ সেট করা একটি ভালভ কার্যকরভাবে 115 psig এ খোলে। ফিক্স হল একটি বেলোস-সজ্জিত ভালভ-এ স্যুইচ করা বা ব্যাকপ্রেশার সেটের 10% এর নিচে রাখার জন্য ডিসচার্জ লাইনকে বড় করা।
- ইনলেট চাপ 3% এর উপরে ক্ষতি। কোড (ASME VIII) এর জন্য প্রয়োজন যে জাহাজ এবং ভালভ ইনলেটের মধ্যে অ-পুনরুদ্ধারযোগ্য চাপের ক্ষতি সেট চাপের 3% এর বেশি হবে না। লম্বা, আন্ডার সাইজ ইনলেট লাইন বা ব্লো-ডাউন বাইপাস ছাড়া একটি ফুল-বোর স্ট্রেইনার সহজেই 5% ক্ষতির বেশি হতে পারে, যার ফলে ভালভটি ফ্লাটার হতে পারে—একটি দ্রুত খোলা-বন্ধ চক্র যা আসন এবং ডিস্ককে হাতুড়ি দেয়। ইনলেট পাইপের ব্যাস এক আকারে বাড়ান বা সীমার মধ্যে থাকার জন্য স্পুল টুকরোটি ছোট করুন।
- ব্লক ভালভ অসাবধানতাবশত বন্ধ বাম. সুরক্ষিত জাহাজ এবং রিলিফ ভালভ ইনলেটের মধ্যে ইনস্টল করা যে কোনও স্টপ ভালভ অবশ্যই লক করা বা গাড়ি-সিল করে খোলা এবং মাসিক পরিদর্শন করা উচিত। একটি একক মিস লক-আউট একাধিক বয়লার বিস্ফোরণ ঘটিয়েছে যা ASME কেস হিস্টরিতে নথিভুক্ত হয়েছে। সম্ভব হলে কন্ট্রোল রুম DCS-এ তারযুক্ত একটি প্রক্সিমিটি সেন্সর ব্যবহার করুন।
- অসামঞ্জস্যপূর্ণ পরিবেশের সাথে বসন্তের উপকরণ মেশানো। স্ট্যান্ডার্ড স্প্রিং স্টিল (ক্রোম-সিলিকন) 50 পিপিএম-এর উপরে H2S পরিষেবাতে দ্রুত ক্ষয়প্রাপ্ত হয়, যা বসন্তের শিথিলতা এবং প্রবাহিত সেট পয়েন্টগুলির দিকে পরিচালিত করে। টক পরিষেবাতে, Inconel X-750 বা Hastelloy C-276 স্প্রিংস উল্লেখ করুন। $600 যোগকারী একটি $6,000 ভালভকে রক্ষা করে এবং আরও গুরুত্বপূর্ণভাবে, এর পিছনে থাকা মিলিয়ন ডলারের জাহাজ।
সাধারণ ব্যর্থতার সমস্যা সমাধান করা: ফুটো, বকবক, এবং আসন পরিধান
যখন একটি স্প্রিং লোডেড সেফটি রিলিফ ভালভ একটি পরীক্ষার সময় সেট চাপের 85% বা চ্যাটারে ফুটো হতে শুরু করে, তখন মূল কারণটি প্রায় সবসময় যান্ত্রিক হয় - একটি ক্রমাঙ্কন ত্রুটি নয়। পদ্ধতিগত সমস্যা সমাধান একটি যৌক্তিক শৃঙ্খল অনুসরণ করে: আসন ফুটো, ডিস্কের অস্থিরতা (বকবক), তারপর উপাদানের অবক্ষয়।
| উপসর্গ | সবচেয়ে সম্ভাবনাময় কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| পরিবেষ্টিত তাপমাত্রায় সেট চাপের নিচে ভালভ লিক হয় | সিট এবং ডিস্কের মধ্যে আটকে থাকা বিদেশী কণা; বা থার্মাল সাইকেল চালানোর পরে আসন ভুলভাবে সাজানো | অগ্রভাগ সিট ল্যাপের গরম টর্ক সঞ্চালন; নাইট্রোজেন দিয়ে ফ্লাশ ইনলেট। যদি ফুটো অব্যাহত থাকে, নীল আলোর নীচে আসন সমতলতা পরীক্ষা করুন এবং পুনরায় ল্যাপ করুন বা ডিস্ক প্রতিস্থাপন করুন। |
| তরল পরিষেবার সময় ভালভ চ্যাটার বা ফ্লাটার | ইনলেট প্রেশার লস 3% ছাড়িয়ে গেছে (ইনস্টলেশন ভুল #3 দেখুন) বা সিস্টেম স্পন্দনের সাথে অনুরণিত ডিস্ক/লিফট মেকানিজম | ইনলেট লাইন ব্যাস বৃদ্ধি; একটি বিস্তৃত ব্লোডাউন ব্যান্ড সহ একটি স্পন্দন ড্যাম্পার বা একটি নরম স্প্রিং যোগ করুন। ক্রমাগত তরল বকবক করার জন্য, স্যাঁতসেঁতে বাড়ানোর জন্য একটি নরম-সিটেড ডিস্কে রূপান্তর করার কথা বিবেচনা করুন। |
| তারের টানা রেখা দিয়ে ক্ষয়প্রাপ্ত আসন | তরল সেবা আংশিক খোলার সময় cavitation; বা বাষ্প লাইন মধ্যে ঝলকানি ঘনীভূত | ক্যাভিটেশন প্রতিরোধ করে ন্যূনতম ব্যাকপ্রেশার বজায় রাখতে একটি ডাউনস্ট্রিম ব্যাকপ্রেশার রেগুলেটর ইনস্টল করুন। একটি স্টেলাইট 6 হার্ড-ফেসড সিট এবং ডিস্কে আপগ্রেড করুন। |
| স্প্রিং সেট পয়েন্ট>5% নিচের দিকে চলে গেছে | বসন্তের ক্লান্তি বা চাপের শিথিলতা, প্রায়শই বসন্তের রেটিং-এর উপরে তাপমাত্রার সংস্পর্শে আসা থেকে (সাধারণত ক্রোম-সিলিকনের জন্য 450° ফারেনহাইট) | উচ্চ-তাপমাত্রার খাদ দিয়ে বসন্ত প্রতিস্থাপন করুন (ইনকোনেল 718)। যাচাই করুন যে বনেটের বায়ুচলাচল পার্শ্ববর্তী পাইপ থেকে তাপ ভিজিয়ে রাখতে বাধা দেয়। সেট চাপ রিসেট এবং সাক্ষী-ট্যাগ. |
| বেলো ফেটে যাওয়া (বেলোস ভালভ) | অত্যধিক ফুল-স্ট্রোক চক্র থেকে ক্লান্তি ক্র্যাকিং; বা বেলোর ভিতরে আটকে থাকা কনডেনসেট থেকে রাসায়নিক আক্রমণ | bellows উপাদান প্রতিস্থাপন. আটকে থাকা তরলগুলি বের করার জন্য বনেটে একটি ড্রেন হোল যুক্ত করুন। প্রতি ছয় মাসে পরিষেবা ফ্রিকোয়েন্সি পরিদর্শন বাড়ানো বিবেচনা করুন। |
যেকোন গুরুত্বপূর্ণ মেরামতের পরে—সিটটি ল্যাপ করা, স্প্রিং প্রতিস্থাপন করা, বা ডিস্ক অদলবদল করা—ভালভটিকে অবশ্যই রিসেট করতে হবে এবং একটি প্রত্যয়িত পরীক্ষা স্ট্যান্ডে পরীক্ষা করতে হবে। দোকানের বাতাস সহ একটি সাধারণ বেঞ্চ পরীক্ষা সম্মতির জন্য যথেষ্ট নয়। একটি ASME-প্রত্যয়িত মেরামতের সুবিধা মূল ন্যাশনাল বোর্ড পরিদর্শন কোড (NB-23) পদ্ধতি অনুসারে নাইট্রোজেন বা বাষ্প ব্যবহার করে একটি সম্পূর্ণ সেট-চাপ এবং সীট-টাইটেনেস পরীক্ষা করবে। অনেক গাছপালা ঘূর্ণায়মান ভিত্তিতে একটি অতিরিক্ত স্প্রিং লোড করা সুরক্ষা ত্রাণ ভালভের সময়সূচী নির্ধারণ করে, যাতে সরানো ভালভটি ওভারহল করার জন্য বাইরে চলে যায়, যা প্রক্রিয়া ডাউনটাইমকে কম করে।
খরচ বিশ্লেষণ: আমদানি করা বনাম গার্হস্থ্য ভালভের জন্য মালিকানার মোট খরচ
একটি 2-ইঞ্চি স্প্রিং লোডেড সেফটি রিলিফ ভালভের ক্রয় মূল্য উপকরণ এবং সার্টিফিকেশনের উপর নির্ভর করে $400 থেকে $3,000 পর্যন্ত। 10-বছরের অপারেটিং লাইফের বেশি, প্রাথমিক ক্রয় মোট খরচের মাত্র 12-15% হয়। পরিষেবার অদলবদল, খুচরা যন্ত্রাংশ, এবং একটি একক অপরিকল্পিত আউটেজ বামন সংগ্রহ সঞ্চয়। একটি সত্যিকারের TCO তুলনা অবশ্যই প্রাথমিক খরচ, অতিরিক্ত অংশের প্রাপ্যতা, প্রযুক্তিগত সহায়তা প্রতিক্রিয়া সময় এবং ওভারহলের মধ্যে প্রত্যাশিত ব্যবধানের সাথে তুলনা করতে হবে।
| খরচ উপাদান | আমদানিকৃত ভালভ (সাধারণ সুদূর-পূর্ব উত্স) | গার্হস্থ্য ভালভ (যেমন, 500X সিরিজ) |
|---|---|---|
| প্রাথমিক ভালভ ক্রয় | $1,200 | $1,800 |
| খুচরা যন্ত্রাংশ (নরম পণ্যের এক সেট, স্প্রিং, ডিস্ক) | $900 (60 দিনের লিড টাইম) | $450 (দেশে স্টক করা) |
| বার্ষিক পরিদর্শন এবং পুনঃপ্রত্যয়ন (5 বছর ধরে 2 চক্র) | $600 (তৃতীয়-পক্ষের ল্যাবে পাঠানো হয়েছে; 4-সপ্তাহের পরিবর্তন) | $400 (প্রত্যয়িত স্থানীয় পরিষেবা কেন্দ্র; 5-দিনের পরিবর্তন) |
| অপরিকল্পিত বিভ্রাট খরচ - ধরে নেওয়া হচ্ছে 5 বছরে একটি ব্যর্থতা (শ্রমিক উৎপাদন হারিয়েছে, 36 ঘন্টা) | $14,000 (বিলম্বিত খুচরা যন্ত্রাংশ বিভ্রাট বাড়ায়) | $8,000 (এক্সপ্রেস পার্ট চালান 18 ঘন্টা আউটেজ কমায়) |
| প্রযুক্তিগত সহায়তা (ইঞ্জিনিয়ারিং কল, ফিল্ড অ্যাডভাইজরি) | $0 (সীমিত ইমেল সমর্থন, ভাষা বাধা) | $0 (4 ঘন্টার মধ্যে সরাসরি প্রকৌশলী প্রতিক্রিয়া) |
| মোট 5 বছরের TCO | $16,700 | $10,650 |
ঘরোয়া বিকল্পটি 50% বেশি প্রারম্ভিক মূল্য থাকা সত্ত্বেও মোট খরচ 36% কম দেখায়। সুইং ফ্যাক্টর হল ডাউনটাইম: একটি অনুপস্থিত অতিরিক্ত অংশের কারণে একটি একক 36-ঘন্টা বিভ্রাট 15 বছরের ক্রয়-মূল্য সঞ্চয় মুছে ফেলে। একটি রাসায়নিক প্ল্যান্টে প্রতি ঘন্টায় $5,000 পণ্য উত্পাদন করে, গণিতটি আরও একমুখী হয়ে যায়। অনেক প্ল্যান্ট নির্ভরযোগ্যতা ব্যবস্থাপক এখন 24-ঘন্টার গ্যারান্টি সহ সাইটে বা একটি আঞ্চলিক গুদামে সংরক্ষিত প্রতি গুরুত্বপূর্ণ পরিষেবা প্রতি একটি সম্পূর্ণ অতিরিক্ত ভালভের একটি স্থানীয় ইনভেন্টরি বাধ্যতামূলক করে। এই কৌশল কার্যকরভাবে সঙ্গে জোড়া স্টেইনলেস স্টীল flanged গেট ভালভ বিচ্ছিন্নতা এবং একটি নিবেদিত ত্রাণ ভালভ স্কিডের জন্য, নিশ্চিত করে যে একটি একক ইউনিট ব্যর্থতা কখনও সুরক্ষা স্তরকে বিচ্ছিন্ন করে না।